东莞长川包装材料:气泡膜与珍珠棉在电子产品运输中的缓冲方案解析
电子产品运输的痛点,往往藏在那些看不见的细节里。跌落、挤压、振动、静电、受潮——任何一个环节的疏忽,都可能导致整批货物报废。尤其是如今精密电子元件越来越小型化、轻量化,对缓冲包装的要求反而更高了。很多客户找到我们时,第一句话就是:“之前用的包装材料,到底哪里出了问题?”
缓冲失效的三种典型场景
先说最常见的:**气泡膜**选型不对。市面上很多气泡膜克重不足、气泡直径过大,导致单点承压能力骤降。一台2公斤重的路由器从0.8米高度跌落,如果气泡膜的气泡直径超过10mm、厚度低于50μm,缓冲行程根本不够,冲击力直接传导到PCB板焊点上。真正合格的缓冲方案,需要根据产品重量和跌落高度反推气泡直径与层数。
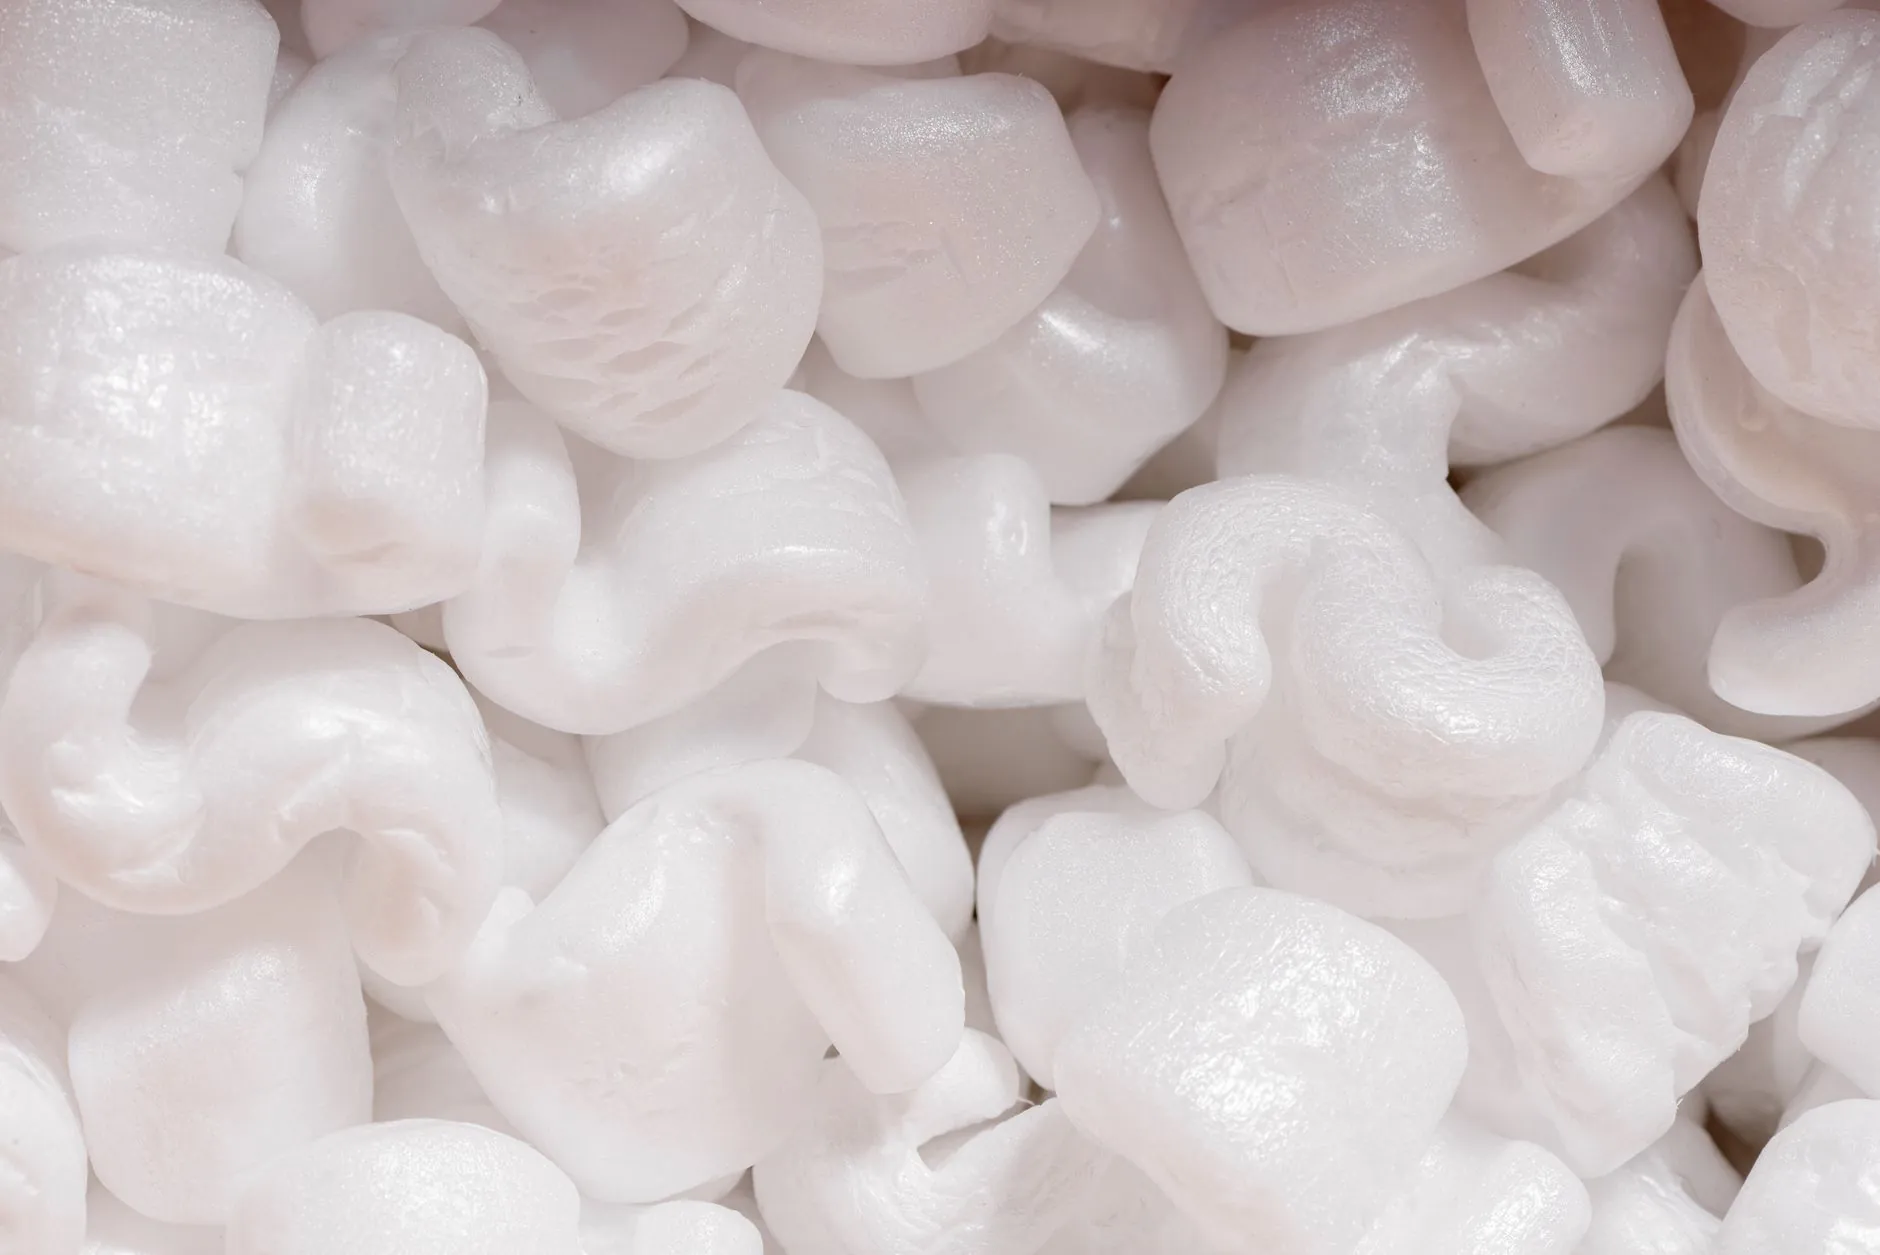
另一种情况出在**珍珠棉**的密度选择上。低密度EPE(18kg/m³以下)虽然柔软,但回弹率差,经过长途运输后容易出现永久形变,失去二次缓冲能力。而中高密度(25-35kg/m³)的珍珠棉更适合作为固定支架,配合气泡膜使用,能形成“软硬结合”的多层缓冲结构。
结构设计比材料本身更关键
单靠某一种包装材料很难解决所有问题。我们给电子制造企业做方案时,通常采用三层复合结构:内层用珍珠棉精确定位产品轮廓,中层用气泡膜填充不规则间隙,外层用缠绕膜做防水防尘保护。这种组合的优势在于——珍珠棉负责抗冲击,气泡膜负责吸收高频振动,缠绕膜则把整个系统捆扎成一个整体,避免运输中内部窜动。
具体到数据上:以一款12.9英寸平板电脑为例,我们测试过不同方案的振动响应。仅用2mm厚单层气泡膜时,产品表面加速度峰值达到60g;换成“珍珠棉底托+双层气泡膜+缠绕膜固定”的方案后,峰值降到22g以内,降幅超过60%。这就是结构优化的价值。
封箱胶带的选择常被忽略
很多工厂在封箱环节用普通透明胶带,结果在高温高湿的集装箱环境中粘性衰减,箱体开口导致内部包装移位。封箱胶带必须选用高粘性的BOPP材质,并且宽度建议在48mm以上,打包时采用“H”型封口方式。我们实测过,在湿度85%的环境下放置48小时,劣质胶带的剥离力下降40%,而优质封箱胶带仅下降8%左右。
另外,缠绕膜在托盘运输中的用量也要算准。对于电子产品的整托出货,建议缠绕膜拉伸率控制在150%-200%之间,缠绕层数不少于5层。这样既能固定纸箱,又能防止灰尘和潮气渗透。有些客户为了省成本只缠3层,结果托盘在运输途中晃动,箱体互相摩擦,表面划痕投诉率明显上升。
实践中有个简单原则:任何电子产品,只要单件价值超过500元,就值得在缓冲包装上多投入2-3元的成本。这个投入产出比,从售后维修、退换货、品牌口碑三个维度看,都是划算的。我们服务过的东莞本地几家SMT贴片厂,采用这套方案后,运输破损率从0.7%降到了0.05%以内。
包装材料的技术升级没有终点。这几年新型发泡材料、可降解气泡膜不断涌现,但传统的气泡膜和珍珠棉依然是性价比最高的组合。东莞市长川包装材料有限公司持续为客户提供样品测试、跌落试验和成本优化服务,帮助制造企业找到最适合自身产品的缓冲方案。如果您正在为电子产品运输包装头疼,欢迎带着产品图纸或样品来我们工厂实地测试。